El agrietamiento por ozono, la deformación remanente por compresión, la incompatibilidad química, la degradación por rayos UV y la fatiga mecánica representan la mayoría de los casos de análisis de fallas en caucho automotriz. Estos cinco modos de falla dejan evidencias claras. La mayoría de las fallas prematuras se deben a un desajuste entre la intención de diseño y las condiciones operativas del mundo real, y no a la mala suerte. La prevención es una disciplina del fabricante. Hay mucho en juego: costosos tiempos de inactividad, problemas de seguridad y daños a la reputación debido a fallas inesperadas en los elastómeros. Los ingenieros que reconocen el patrón resuelven el problema más rápido. Este artículo examina cada modo a través de sus síntomas, causas fundamentales y estrategias de prevención. Luego cubre los desafíos de fabricación, un marco de prevención y el costo real de las piezas de caucho baratas.
El análisis de fallas en caucho automotriz atribuye la mayoría de las fallas en piezas de caucho a una sola fuente: un desajuste entre la intención de diseño y las condiciones del mundo real. Los ingenieros especifican un material para una temperatura nominal, carga y exposición química determinadas. Luego, el vehículo genera calor elevado, rayos UV, ozono, movimiento repetido y fluidos que la especificación nunca anticipó. La falla de una pieza de caucho rara vez proviene de la mala suerte. La suposición detrás de la pieza era errónea.
|
Categoría de desajuste |
Suposición de diseño |
Condición del mundo real |
Problema resultante |
|---|---|---|---|
|
Exposición ambiental |
Clasificado para temperatura nominal/UV/ozono |
Calor elevado, rayos UV, ozono durante el ciclo de vida |
Deformación remanente por compresión, agrietamiento, pérdida de fuerza de sellado |
|
Carga mecánica |
Compresión/tensión/impacto dentro de los límites |
Carga a largo plazo, sobrecompresión, impacto |
Deformación permanente, secciones transversales aplanadas, fugas |
|
Movimiento |
Tratado como contacto estático |
Deslizamiento repetido, rodadura, fricción |
Abrasión, pérdida de material, rendimiento reducido |
|
Exposición química |
Compatible con los fluidos esperados |
Aceites, disolventes, limpiadores en servicio |
Hinchamiento, degradación, rápida pérdida de rendimiento |
|
Durómetro |
Dureza elegida por suposición |
La carga real y la demanda de sellado difieren |
Demasiado rígido para sellar o demasiado blando para mantener la forma |
Las consecuencias se agravan: fugas, daños en los equipos, problemas de seguridad, tiempo de inactividad y daños a la reputación. Dos casos de campo muestran el patrón. Un buje de suspensión todoterreno falló en seis meses porque el caucho natural se encontró con una fuga menor de aceite en el compartimiento del motor; el caucho se hinchó y perdió la precarga, lo que produjo juego en la dirección. Una combinación resistente al aceite de EPDM/PU eliminó el problema. Por separado, un buje de barra estabilizadora de 85 Shore A elegido para una mayor vida útil no ofreció casi ninguna amortiguación y causó agrietamiento por fatiga en los soportes del chasis dentro de los 30,000 km; un diseño multicapa de 70 Shore A restableció la vida útil normal.
Cinco modos de falla dominan el campo y cada uno deja evidencia reconocible.
|
Modo |
Síntoma típico |
Causa raíz |
|---|---|---|
|
Incompatibilidad de material |
Endurecimiento o agrietamiento; hinchazón o ablandamiento en cuestión de semanas |
Elastómero incompatible con la temperatura de servicio o el medio |
|
Dureza o compresión incorrectas |
Fugas poco después de la instalación; sellos difíciles de instalar |
Dureza Shore A no adaptada al diseño de la ranura |
|
Envejecimiento térmico |
Grietas en la superficie, pérdida de elasticidad con el tiempo |
Servicio continuo por encima del límite de temperatura del material |
|
Extrusión y rociado |
Bordes irregulares y mordidos bajo alta presión |
La presión fuerza al sello a introducirse en la holgura más rápido de lo que se recupera |
|
Ataque químico |
El sello crece, se reblandece o se desintegra |
Se pasó por alto la compatibilidad con el medio durante la especificación |
Estas causas principales comparten un tema común: la física de los elastómeros frente a la tensión del mundo real. La selección del material y el diseño de la ranura determinan si se produce un fallo en el sello. Las secciones dedicadas a continuación examinan cada modo a través de sus síntomas, causas y prevención.
El agrietamiento por ozono deja una marca clara. Las grietas se extienden en ángulo recto con respecto al eje de deformación, por lo que un tubo de goma doblado muestra grietas alrededor de su circunferencia. Comienzan en las superficies expuestas y crecen hacia el interior hasta penetrar la pared de los sellos o tubos. La densidad de las grietas aumenta con la concentración de ozono, y las esquinas afiladas actúan como puntos de inicio debido a que la tensión se concentra allí.
La química explica el daño. El ozono ataca los dobles enlaces en elastómeros susceptibles como el caucho natural, SBR y caucho de nitrilo. Esta ozonólisis escinde la cadena polimérica y el peso molecular cae drásticamente hasta que el material pierde resistencia. Las fuentes de ozono incluyen descargas eléctricas, descargas de corona, electricidad estática en compresores y smog fotoquímico. Las superficies de las grietas recién expuestas se enfrentan entonces a un ataque adicional, por lo que la grieta crece constantemente hasta que la pieza falla.
|
Aspecto |
Detalle |
|---|---|
|
Orientación de las grietas |
Ángulos rectos con respecto al eje de deformación |
|
Crecimiento de las grietas |
Desde la superficie hacia adentro, penetrando la pared |
|
Elastómeros vulnerables |
NR, SBR, NBR, polibutadieno |
|
Fuentes comunes de ozono |
Descargas eléctricas, smog, electricidad estática |
Los fabricantes incorporan resistencia al ozono en el compuesto desde el principio. La mezcla de polímeros es una vía: las polimezclas de NBR-PVC con 20–60 phr de PVC de alto PM resisten más de 1000 horas de exposición al ozono a 40 °C y 50 pphm sin agrietarse. Las mezclas de NBR-EPDM con compatibilizantes alcanzan más de 800 horas en las mismas condiciones.
Los aditivos forman la segunda línea de defensa. Los antiozonantes, como los derivados de p-fenilendiamina al 0,5–5 phr, actúan como capturadores de sacrificio, aunque su efecto se agota entre los 6 y 18 meses. La cera de parafina al 0,3–10 phr aflora a la superficie y forma una barrera física. La vulcanización por peróxido crea enlaces C–C que resisten el ozono mejor que los entrecruzamientos de azufre. Un mezclado adecuado garantiza una dispersión completa, y las pruebas en cámara de ozono confirman el rendimiento antes de la comercialización. Cualquier caucho insaturado sigue siendo vulnerable, por lo que la fiabilidad del sellado depende de diseñar la prevención de forma holística en lugar de confiar en un solo aditivo.
La deformación por compresión es una pérdida permanente de recuperación después de un tiempo en servicio. El calor, el tiempo, la química y el apriete excesivo impulsan el cambio. Un sello con alta deformación por compresión puede verse bien. No empujará hacia atrás ni mantendrá su forma, por lo que las fugas aparecen más tarde.
|
Categoría |
Detalles |
|---|---|
|
Síntomas |
Sección transversal aplanada o deformada; sin recuperación elástica; fugas y fallo del sello |
|
Causas fundamentales |
Tiempo de compresión prolongado; calor elevado; exposición química; material blando o de baja resiliencia; sobrecompresión; envejecimiento |
|
Efecto de la temperatura |
El calor acelera la pérdida de elasticidad; el frío extremo causa contracción y fragilidad |
|
Efecto del tiempo |
La carga a largo plazo supera el límite elástico y causa deformación permanente |
La contracción por frío puede abrir vías de fuga que permanecen después de que el sello se calienta. El calor endurece el caucho y altera la cavidad. Ambos efectos aumentan el riesgo de fallo.
La elección del sistema de vulcanización importa. La vulcanización convencional con azufre crea enlaces cruzados polisulfídicos que se reordenan bajo carga. La vulcanización con peróxido proporciona enlaces cruzados carbono-carbono estables. La densidad de enlaces cruzados necesita equilibrio: muy poca permite el flujo viscoso, demasiada bloquea la recuperación elástica. Los estabilizadores protegen contra el envejecimiento oxidativo y térmico. Los plastificantes compatibles mantienen la flexibilidad sin aumentar la deformación remanente por compresión. La mezcla de polímeros, como NBR con PVC o EPDM, puede mejorar la recuperación cuando la proporción de la mezcla es correcta.
El grado del material establece el límite. Los compuestos especiales prémium pueden lograr una deformación remanente por compresión inferior al 20 % después de 70 h a 125 °C mediante un peso molecular controlado y una vulcanización con peróxido optimizada, mientras que los grados de alto rendimiento mantienen valores de deformación bajos inferiores al 25 % después de 70 h a 125 °C con resistencia continua al calor hasta 150 °C. Los grados de FKM y silicona mantienen una baja deformación remanente por compresión por encima de los 200 °C. La dureza de 40 a 90 Shore A cubre la mayoría de las funciones de sellado. Los compuestos de baja deformación remanente por compresión, el diseño correcto de la ranura y la compresión controlada preservan conjuntamente la fuerza de sellado durante toda la vida útil.
La incompatibilidad química se manifiesta como hinchamiento, ablandamiento, endurecimiento o agrietamiento. Una junta puede crecer notablemente en servicio y perder su agarre en la superficie de acoplamiento. El fluido absorbido lixivia los aditivos y debilita aún más el material. Estos cambios producen fugas en el sello que aparecen semanas después de la instalación, no en el momento del montaje.
El mecanismo es una discrepancia de solubilidad. Un fluido de servicio químicamente similar al elastómero, cercano en polaridad y parámetro de solubilidad, se absorbe en la red y separa las cadenas de polímero. Los elastómeros no polares se hinchan en fluidos no polares, y los elastómeros polares los resisten. Los factores de proceso como la infrasulfuración o la mala dispersión aumentan la absorción, pero solo modulan la magnitud. No pueden rescatar una elección de material fundamentalmente incompatible.
|
Elastómero |
Generalmente compatible con |
Generalmente incompatible con |
|---|---|---|
|
EPDM |
Agua caliente, vapor |
Aceites y combustibles de petróleo |
|
NBR |
Aceites, combustibles, grasas |
Oxidantes fuertes, cetonas, líquidos de frenos |
|
VMQ (silicona) |
Aire caliente, agua, intemperie |
Combustibles, disolventes concentrados |
|
FKM |
Amplia gama de aceites, combustibles, calor elevado |
Algunos grados débiles ante aminas, cetonas, agua caliente |
La temperatura elevada acelera estas reacciones. Por encima de 400 °F, los FKM convencionales se ablandan y ampollan en servicio con aminas. Un regenerador de aminas de refinería mostró endurecimiento y agrietamiento después de 300 horas; un anti-explosive-decompression FKM grade duplicó el intervalo de mantenimiento. Un sistema de lavado cáustico hinchó las juntas de EPDM aproximadamente un 20 % después de 48 horas a 230 °F, y un cambio a Aflas® quadruplicó la vida útil.
La prevención comienza con la revisión de la compatibilidad de fluidos en la fase de diseño. Los ingenieros enumeran cada medio con el que la pieza entrará en contacto, incluidos los limpiadores y los fluidos temporales, y luego hacen coincidir el elastómero con esa lista. El NBR es adecuado para aceites, pero falla en líquido de frenos. El EPDM maneja vapor, pero se degrada en combustible. El FKM cubre una amplia gama, con límites específicos de grado.
La validación confirma la elección. Las pruebas de inmersión en el fluido de servicio real a la temperatura de servicio revelan el hinchamiento y el cambio de dureza antes de que comience la producción. Los proveedores deben proporcionar datos de prueba, no solo una hoja de datos del material. El diseño correcto de la ranura y la compresión controlada preservan la fuerza de sellado incluso cuando se produce un ligero hinchamiento. Un cambio de material por sí solo no puede solucionar un fallo originado en un ataque químico; la especificación debe cambiar con él.
La luz solar descompone el caucho primero en la superficie. La radiación ultravioleta transporta suficiente energía para dividir las cadenas de polímero, y el oxígeno se une a la reacción para formar fotooxidación. El daño se manifiesta como pulverización, decoloración, finas grietas superficiales y una capa exterior opaca y endurecida. Las grietas luego se propagan hacia el interior y reducen la elasticidad. Los embellecedores exteriores, las juntas estancas y las mangueras montadas cerca del vidrio se enfrentan a la mayor exposición ambiental, y las piezas interiores cerca de las ventanas también se decoloran y envejecen.
La causa fundamental es la absorción de energía sin defensa. Los dobles enlaces y otros cromóforos del polímero absorben la luz UV e inician reacciones en cadena de radicales libres. La escisión de cadenas ablanda el material, mientras que la reticulación lo endurece, por lo que la superficie y el núcleo envejecen a diferentes velocidades. El calor y el oxígeno aceleran el proceso. Una pieza clasificada para la sombra puede fallar bajo la luz solar directa, y esa discrepancia entre la intención del diseño y las condiciones reales impulsa la mayoría de los fallos relacionados con los rayos UV.
Los fabricantes mezclan defensas contra los rayos UV en el caucho en lugar de depender de un solo aditivo. Los fotoestabilizadores de aminas impedidas, los benzotriazoles y las benzofenonas absorben o filtran la radiación UV y bloquean la escisión de cadenas, la reticulación, la decoloración y la pérdida de propiedades mecánicas. Los antioxidantes primarios y secundarios trabajan junto con ellos para interrumpir las reacciones de radicales libres. El negro de humo y los pigmentos especializados actúan como cargas de refuerzo y agentes de protección contra los rayos UV, y el tamaño de partícula, el área superficial y la calidad de la dispersión afectan al rendimiento.
Las rutas de superficie y de polímeros añaden mayor protección:
La estabilización adaptada da sus frutos en aplicaciones exigentes. Un estabilizador UV personalizado desarrollado para lentes de faros de automóviles prolonga la claridad de las lentes un 50 % más que las opciones estándar y ahora posee el 70 % del mercado de estabilizadores UV para faros de automóviles. Ese resultado muestra cómo combinar el paquete de estabilizadores con la pieza y su perfil de exposición protege el rendimiento de sellado durante la vida útil.
Los ciclos de tensión repetidos impulsan la fatiga mecánica. Una pieza se flexiona, comprime o estira miles de veces en servicio. Se forman pequeñas grietas en las concentraciones de tensión, que luego crecen hasta que el material se desgarra. Los síntomas incluyen agrietamiento superficial, desprendimiento de fragmentos en los bordes y pérdida progresiva de elasticidad. Los sellos dinámicos y los soportes de motor suelen mostrar este patrón antes de que aparezca un fallo visible.
Las causas fundamentales combinan carga cíclica, mala geometría y acumulación de calor. Las esquinas afiladas y las entalladuras concentran la tensión. La compresión excesiva aumenta la deformación interna con cada ciclo. La flexión también genera calor, y la temperatura elevada acelera el crecimiento de grietas. La abrasión y el desgaste por arenilla, contacto deslizante o superficies de contacto rugosas eliminan material y acortan la fase de inicio de grietas. Una pieza diseñada para servicio estático no sobrevivirá a una aplicación dinámica.
Los diseñadores reducen primero la concentración de tensiones. Los empalmes generosos, las transiciones suaves y las dimensiones correctas de las ranuras distribuyen la carga. La elección del material sigue a continuación: los compuestos resistentes a la fatiga con una densidad de reticulación equilibrada resisten el crecimiento de grietas. El refuerzo y la dureza adecuada mantienen la pieza estable bajo una deflexión repetida. La validación con pruebas dinámicas confirma el diseño antes de la producción.
Los controles de producción protegen la intención del diseño. Una mezcla consistente, un curado controlado y tolerancias dimensionales ajustadas previenen los puntos débiles. Los moldes limpios evitan los defectos superficiales que generan grietas. La orientación adecuada para la instalación reduce la compresión excesiva y la desalineación en el campo. Juntas, estas medidas prolongan la vida útil y protegen el rendimiento del sellado durante la vida útil del vehículo.
Los defectos de extrusión suelen indicar problemas de reología del compuesto en lugar de fallos de la máquina. La piel de tiburón aparece como una rugosidad superficial fina y regular impulsada por la inestabilidad elástica en la salida de la hilera. La fractura en fusión gruesa produce un fallo superficial caótico a altas velocidades de cizallamiento. La variación de la hinchazón de la hilera refleja diferencias de elasticidad entre lotes y causa desviaciones dimensionales. Los problemas de curado se encuentran entre los problemas de mayor costo en la fabricación de piezas de caucho. La vulcanización prematura acorta el t10 y produce marcas de flujo o un llenado incompleto del molde. Un curado insuficiente deja una dureza y un módulo bajos. El sobrecurado o la reversión degradan las propiedades físicas. La formación de ampollas y la porosidad crean defectos estructurales que conducen a fallos en servicio.
Los diagnosticadores confirman que el defecto se debe al compuesto antes de ajustar el extrusor. Un barrido de frecuencia que compara el G' con la línea base revela un módulo desplazado. Las curvas de curado sirven como diagnóstico principal: un t10 acortado indica vulcanización prematura, una meseta descendente después de MH indica reversión y el t90 confirma el curado óptimo.
Los compuestos de caucho inconsistentes y los problemas de tolerancia dimensional y ajuste crean causas previas de fallos de campo en componentes de caucho. Una distribución desigual del calor durante la vulcanización genera gradientes térmicos y tensión interna sostenida. Los caminos de flujo extendidos causan variaciones en la densidad, las tasas de curado y la distribución de cargas. Un diseño de molde inadecuado se traduce directamente en la deformación de la pieza. Estos desafíos en la fabricación de piezas de caucho exigen un control estricto del proceso. La tolerancia dimensional para componentes de caucho grandes oscila entre ±0,5 % y ±2,0 % del valor nominal, con una desviación de la planitud de la superficie que no excede 0,1–0,3 mm por cada 100 mm. La consistencia de la dureza Shore se mantiene dentro de ±5 unidades Shore A. Las desviaciones de tolerancia afectan el rendimiento del sellado y la intercambiabilidad, por lo que incluso pequeñas desviaciones dimensionales en las piezas de caucho pueden causar fugas o fallos en el sistema.
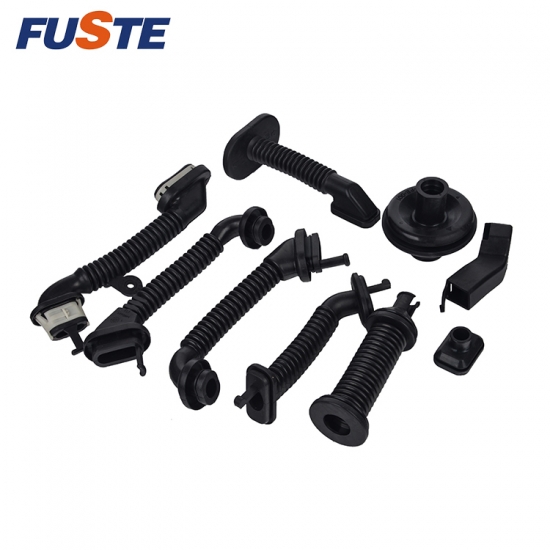
La prevención comienza en la mesa de dibujo. Los ingenieros rastrean cada fallo hasta la presión, el calor, la exposición química o el error de instalación. La inspección visual estructurada vincula los patrones de daño como la deformación remanente por compresión, la extrusión, el ataque químico y la degradación térmica con su causa. La revisión del diseño examina entonces las condiciones de funcionamiento, la práctica de instalación, la elección del material y las tolerancias dimensionales en conjunto. La geometría importa tanto como el compuesto. La profundidad y el ancho de la cavidad, los espacios de holgura bajo presión y el acabado de la superficie de contacto configuran la vida útil. Incluso un material correcto falla cuando el control dimensional es inadecuado.
El proceso de selección de materiales adapta el elastómero al entorno y al ciclo de trabajo. La compatibilidad con medios, las temperaturas extremas, el rendimiento de compresión a largo plazo y las características de envejecimiento impulsan la elección. Una falta de coincidencia en el durómetro o la dureza por sí sola puede causar fugas o una amortiguación deficiente, por lo que la dureza debe ajustarse a la carga real y a la demanda de sellado. La tabla siguiente resume las opciones comunes.
|
Elastómero |
Rango de temperatura |
Resistencia clave |
Aplicaciones típicas |
|---|---|---|---|
|
NR |
-50 °C a +70 °C a largo plazo |
Alta resistencia a la tracción y al desgarro, resiliencia; mala resistencia a los aceites y al ozono |
Soportes de vibración, resortes, cojinetes |
|
EPDM |
-40 °C a +150 °C con peróxidocurado |
Excelente resistencia a la intemperie, al ozono y a los productos químicos; incompatible con aceites minerales y combustibles |
Sellos de ventanas, mangueras, juntas tóricas, empaquetaduras |
|
NBR |
-40 °C a +120 °C |
Buena resistencia a los aceites y combustibles; resistencia limitada al ozono y a la intemperie |
Juntas, sellos, mangueras |
|
HNBR |
Hasta 150°C |
Excelente resistencia al calor y al ozono, la mejor deformación permanente por compresión |
Sellos que requieren resistencia al calor y a los fluidos |
|
Silicona |
Continuo hasta 200°C |
Excepcional resistencia al ozono y a la intemperie; baja resistencia al desgarro |
Aislamiento eléctrico, sellos estáticos |
|
ACM |
150°C típico |
Excelente resistencia al calor y a los aceites; mala resistencia al agua |
Aplicaciones de calor y aceites |
|
CSM |
Calor seco hasta 150°C |
Excelente resistencia al ozono y a la intemperie; mala deformación permanente por compresión |
Mangueras resistentes a la intemperie, membranas |
|
ECO |
-40°C a +120°C |
Resistencia al calor, aceites, ozono; inadecuado para agua y vapor |
Sellos, juntas, diafragmas |
|
FKM |
-30°C a 200°C |
Excepcional resistencia al calor, al ozono y a los productos químicos |
Retenes de eje, juntas tóricas, juntas |
La validación confirma la elección. Las pruebas rigurosas replican las condiciones reales de servicio: presión, temperatura y fluidos representativos. Los ingenieros miden las secciones transversales y la compresión en relación con el diseño previsto, y luego aplican criterios de aceptación antes de la liberación. Diseñar para eliminar fallos en esta etapa cuesta mucho menos que una retirada del mercado.
Los controles de producción trasladan el diseño a cada unidad. Un sistema de calidad TS16949 rige el proceso y los productos cumplen con las normas ASTM, SAE, DIN y JIS. Las certificaciones ROHS, REACH y FDA cubren las sustancias restringidas y las tareas de contacto con alimentos. El control de calidad y las pruebas verifican la consistencia del compuesto, el estado de vulcanización y las dimensiones antes del envío.
Fuste ilustra cómo un fabricante integra el análisis de fallas en caucho automotriz en su proceso. Fundada en 2004, la empresa opera una fábrica de 20.000 metros cuadrados con una capacidad anual que supera las 5.000 toneladas. Sus servicios abarcan el diseño de fórmulas, la fabricación de moldes y la producción final. Dicha integración respalda un marco de prevención donde la selección de materiales, las herramientas y el control de procesos se refuerzan mutuamente. Los compradores que exigen datos de pruebas y auditorías de procesos cierran el círculo de las fallas en piezas de caucho.
Un precio unitario bajo oculta el verdadero costo de las piezas de caucho. Los compuestos baratos a menudo omiten los estabilizadores, los controles de vulcanización y los grados de material que evitan fallas prematuras en las piezas de caucho. La pieza puede pasar la inspección de entrada y aun así fallar en el campo. Cada reclamación de garantía conlleva entonces costos de reemplazo, mano de obra y gastos administrativos generales. El tiempo de inactividad añade aún más. Un vehículo fuera de servicio o una línea detenida por un sello dañado cuesta mucho más que la diferencia de precio por pieza. Las reclamaciones repetidas también dañan la marca. Los compradores recuerdan las fugas y las averías mucho después de olvidar la factura. El análisis de fallas en caucho automotriz generalmente remonta estos eventos a una decisión de abastecimiento, no a un defecto aleatorio. La pieza más barata se convierte en la más cara una vez que el fallo entra en la ecuación.
Los equipos de compras pueden evaluar a los proveedores con preguntas directas sobre el material y el proceso. La siguiente tabla enumera las áreas principales que se deben examinar.
|
Área de evaluación |
Pregunta para el proveedor |
Por qué es importante |
|---|---|---|
|
Grado de material |
¿Qué grado de caucho se especifica y puede proporcionar la hoja de datos del material? |
Las sustituciones pueden alterar la durabilidad y el comportamiento ante el ruido. |
|
Estructura |
¿La pieza es de tipo casquillo, tipo rótula o de estructura mixta? |
Las diferentes estructuras generan diferentes riesgos de movimiento y desgaste. |
|
Control de adhesión |
¿Cómo se controla y verifica la adhesión entre metal y caucho? |
Una adhesión débil puede provocar fallos en la interfaz y holgura prematura. |
|
Tratamiento superficial |
¿Qué proceso de limpieza, granallado, fosfatado o recubrimiento se utiliza? |
Una mala preparación reduce la adherencia y la resistencia a la corrosión. |
|
Datos de ensayos de fatiga |
¿Qué carga, ángulo, frecuencia, número de ciclos y temperatura se utilizaron? |
Un resultado solo es útil cuando las condiciones de prueba coinciden con la aplicación. |
|
Inspección |
¿Qué dimensiones y funciones se comprueban en línea? |
Las lagunas en la inspección permiten la desviación entre lotes. |
|
Trazabilidad |
¿Puede rastrear los datos de material, proceso e inspección por lote? |
La trazabilidad acorta el tiempo de investigación cuando ocurren problemas. |
Los proveedores también deben confirmar la capacidad de fabricación en el mezclado, la preparación del metal, la aplicación de adhesivo, la vulcanización, el rebabado y la inspección final. La disciplina de control de calidad importa exactamente igual. Los compradores deben solicitar datos de curvas de curado, informes de dureza, registros de tratamientos superficiales e informes de acciones correctivas. La aprobación por escrito debe regir cualquier cambio en el grado de material, la formulación, el utillaje o el lugar de producción. Estas comprobaciones transforman una orden de compra en un acuerdo de calidad controlado.
El agrietamiento por ozono, la deformación remanente por compresión, la incompatibilidad química, la degradación por rayos UV y la fatiga mecánica se deben a una causa raíz evitable. La discrepancia de materiales, la dureza incorrecta y las condiciones de servicio pasadas por alto impulsan estos fallos. La prevención funciona como un sistema. La revisión del diseño, la validación de materiales y el control de procesos deben reforzarse mutuamente. Los ingenieros deben especificar normas reconocidas y exigir datos de pruebas. Los equipos de compras deben auditar los procesos de los proveedores y exigir la trazabilidad por lotes. Ninguna solución única sustituye a esta disciplina. El análisis de fallos en caucho para automoción recompensa a los fabricantes que lo integran en sus sistemas de calidad.Fuste, fundada en 2004, integra el diseño de fórmulas, la fabricación de moldes y la producción bajo un mismo techo. Esa estructura convierte la prevención en una práctica diaria.
El patrón de daño da la respuesta. Las grietas en ángulo recto con respecto a la tensión apuntan al ozono. Una sección transversal aplanada indica deformación remanente por compresión. La hinchazón o el ablandamiento indican un ataque químico. El desmoronamiento superficial y las grietas sugieren exposición a los rayos UV. El agrietamiento en red y los bordes desprendidos revelan fatiga mecánica. Cada patrón se remonta a una causa raíz específica.
No. Los antiozonantes se agotan con el tiempo y las barreras de cera se desgastan. La protección duradera combina la mezcla de polímeros, paquetes de aditivos y curado por peróxido. El caucho insaturado sigue siendo vulnerable sin importar qué. Los fabricantes validan el compuesto completo en pruebas en cámara de ozono antes de su lanzamiento.
La geometría y el proceso suelen determinar el resultado. Las esquinas afiladas concentran la tensión. Una compresión excesiva aumenta la tensión interna. Un control de curado deficiente deja puntos débiles. Un compuesto correcto no puede compensar un diseño de ranura defectuoso o una producción inconsistente. La revisión del diseño y el control de procesos deben reforzar la selección de materiales.
Los compradores deben solicitar fichas técnicas de materiales, datos de pruebas de inmersión y fatiga, y registros de curado. Deben confirmar el cumplimiento de las normas ASTM, SAE, DIN y JIS, además de las certificaciones ROHS, REACH y FDA cuando sea necesario. La aprobación por escrito debe regir cualquier cambio en la formulación, el utillaje o el lugar de producción.
Sí. Una discrepancia en el durómetro por sí sola causa fugas o una amortiguación deficiente. Una pieza demasiado rígida no puede sellar; una pieza demasiado blanda no puede mantener su forma. Los fabricantes ofrecen una dureza de 20A a 80A shore, y la especificación debe ajustarse a la carga real y a la demanda de sellado.


 Servicio en línea


