Transformar un modelo CAD 3D en componentes de elastómero de alto rendimiento exige mucho más que un simple herramental. El proceso moderno de fabricación de caucho une la ingeniería de precisión con la ciencia de los materiales, donde las decisiones en la etapa inicial sobre la selección del elastómero, el cálculo de la contracción y la geometría del molde determinan el costo unitario, los tiempos de ciclo y la estabilidad dimensional.
En la producción personalizada de caucho para OEM, el herramental de precisión representa una inversión de capital significativa. A diferencia de los plásticos rígidos, el comportamiento elastomérico introduce variables complejas en el flujo del material, la ubicación de la entrada y el control de rebaba. Una vez que se corta el acero, las modificaciones retrospectivas se vuelven costosas y retrasan los plazos de lanzamiento. Esta guía completa recorre las etapas críticas del proceso de moldeo de caucho, desde el DFM (Diseño para la Fabricabilidad) hasta la producción en masa escalable, destacando los controles de ingeniería que evitan costosas revisiones de herramental y protegen sus resultados financieros.
Usted comienza el proceso de fabricación de caucho con el diseño de la fórmula. Los ingenieros seleccionan polímeros crudos y los mezclan con agentes de curado, rellenos y plastificantes. Este paso, llamado composición, determina las propiedades finales del material. Luego viene el diseño del molde y la fabricación del herramental. Posteriormente, usted pasa a la creación de prototipos y la validación antes de la producción a gran escala.
Más allá del moldeo estándar, el proceso de fabricación de productos de caucho también incluye la extrusión para perfiles continuos y el calandrado para productos en láminas. Cada camino comparte la misma lógica central: preparar el compuesto, darle forma y curarlo mediante vulcanización. Manejar estas etapas interdependientes bajo un mismo techo ayuda a agilizar el control de calidad y a mantener la producción a tiempo.
Un cronograma típico se divide en tres fases. El diseño y la creación de prototipos toman de 2 a 4 semanas. La fabricación del molde requiere de 4 a 6 semanas. La producción y la entrega siguen de 2 a 3 semanas después de la aprobación del molde. Estos cronogramas le ayudan a planificar los recursos y establecer fechas de lanzamiento realistas.
La vulcanización es el proceso químico que le otorga al caucho sus propiedades finales. El calor y los agentes de curado crean enlaces cruzados entre las cadenas de polímeros. Esta red transforma el material blando y pegajoso en una pieza elástica y duradera. Sin la vulcanización, las piezas de caucho fallarían bajo tensión y calor.
Varios factores influyen en el resultado. El uso de un ciclo de vulcanización de baja temperatura y larga duración forma una red de polisulfuro. Esto logra una mayor densidad de enlaces cruzados de azufre y resulta en una mayor resistencia a la tracción. Reemplazar MBS o TBBS con CBS en compuestos de caucho natural también puede proporcionar una mayor resistencia a la tracción y alargamiento a la rotura. Un sistema de vulcanización convencional con enlaces de polisulfuro ofrece una mayor resistencia a la tracción en comparación con la vulcanización eficiente con enlaces de monosulfuro o disulfuro.
Su elección de material define cómo se comporta una pieza en los sistemas de motor, eléctricos, de chasis, de refrigeración y de combustible. El paso de composición del caucho combina polímeros crudos con agentes de curado, rellenos y plastificantes. Este proceso de composición adapta las propiedades del material para cada aplicación. Un paso de composición de caucho bien ejecutado influye directamente en el rendimiento.
Elegir entre nitrilo y caucho EPDM requiere una comprensión clara de las condiciones de operación en lugar de confiar únicamente en la familiaridad con el material. La exposición al aceite, el rango de temperatura, el contacto químico y los factores ambientales influyen en el rendimiento del sellado a largo plazo. Cuando el compuesto de caucho correcto se ajusta a los requisitos de servicio reales, los sellos y las juntas duran más, funcionan de manera más consistente y reducen los costos de mantenimiento.
Debe ajustar el material a la condición más desfavorable. Utilice datos probados en laboratorio o en campo para su medio específico. Considere materiales híbridos para aplicaciones con múltiples tensiones. Tenga en cuenta el costo del ciclo de vida, no solo el precio de la materia prima. Una tabla comparativa le ayuda a visualizar las opciones:
| Material | Ideal para | Nivel de durabilidad |
| EPDM | Clima, UV, agua | Alto |
| NBR | Aceite, combustible | Medio |
| Silicona | Calor, frío | Alto |
| Viton (FKM) | Productos químicos, presión | Muy alto |
El FKM ofrece un rendimiento excepcional a altas temperaturas. Ofrece un servicio continuo de hasta 200°C. Su deformación remanente por compresión después de 70 horas a 200°C es ≤20%, en comparación con el NBR que supera el 60%. Esta durabilidad reduce la frecuencia de reemplazo y disminuye el costo total de propiedad. Para aplicaciones de motor de alta temperatura, el FKM proporciona una durabilidad inigualable. Su baja deformación por compresión y excelente resistencia química lo hacen ideal para sellos de aceite y juntas tóricas. Al combinar los compuestos de caucho adecuados con su entorno operativo, usted extiende la vida útil del equipo.
Una vez que selecciona el material, debe centrarse en el diseño de las herramientas. El diseño del molde es uno de los pasos más importantes en todo el proceso. Una geometría de molde deficiente puede arruinar incluso el mejor compuesto de caucho.
Tres factores dominan el diseño de moldes: contracción, ángulos de salida y líneas de partición.
El caucho se contrae a medida que se cura y se enfría. Cada material tiene una tasa de contracción específica. Su molde debe ser sobredimensionado para compensar. Si ignora la contracción, la pieza final no cumplirá con las tolerancias dimensionales. Esto es especialmente crítico para sellos y juntas que requieren un ajuste preciso.
Los ángulos de salida permiten que la pieza se libere del molde. Sin suficiente salida, las piezas se pegan y se deforman durante la expulsión. El ángulo depende de la dureza y la geometría del material. Los valores típicos están determinados por la dureza y la geometría del material.
Las líneas de partición son las costuras donde se encuentran las mitades del molde. Afectan la formación de rebaba. Una línea de partición bien diseñada minimiza la rebaba y reduce el recorte secundario. También influye en la facilidad de fabricación y mantenimiento de las herramientas.
Estas consideraciones afectan su diseño para la manufacturabilidad. Al pensar con antelación en el molde, evita costosas modificaciones del molde más adelante. La integración de herramientas y fabricación garantiza que el diseño y la producción trabajen juntos desde el principio.
Un socio de fabricación capaz destaca en la fabricación de moldes de caucho personalizados al mantener instalaciones de herramientas totalmente internas. La fabricación interna de moldes brinda a los fabricantes un control preciso sobre las tolerancias de la cavidad, los acabados superficiales y los tiempos de entrega. Cuando las herramientas y la producción operan bajo el mismo techo, los equipos de ingeniería pueden iterar rápidamente prototipos, ajustar con precisión las líneas de partición y modificar las dimensiones según los datos de inspección CMM iniciales. Esta estrecha colaboración elimina los cuellos de botella en la comunicación entre las salas de herramientas externas y las plantas de producción, acelerando el tiempo de comercialización y salvaguardando la calidad repetible lote a lote.
Además, los fabricantes cualificados aportan experiencia en múltiples procesos para recomendar la arquitectura de molde adecuada, ya sea diseñando herramientas de compresión de cavidad única para volúmenes bajos o moldes de inyección de cavidades múltiples equilibradas para programas de alto rendimiento. Diseñar herramientas duraderas y endurecidas adaptadas al método de moldeo específico no solo reduce los costos de mantenimiento a largo plazo, sino que también evita tiempos de inactividad inesperados.
La atención a estos factores en la fase de diseño del molde evita retrasos en la producción y garantiza que sus piezas de caucho cumplan con los estrictos estándares automotrices.
Tiene varias opciones para construir prototipos. Carbon DLS utiliza poliuretano real para obtener piezas de caucho con calidad de producción y propiedades isotrópicas consistentes. Los materiales elastoméricos están disponibles en durómetros de 35A a 88A. El moldeo de silicona requiere una pieza maestra, la creación de un molde y el moldeo. Este método no tiene comparación para producir muchas piezas de prototipo. La creación del molde ahora puede tomar menos de dos días, pero el proceso general sigue siendo largo incluso para un solo prototipo de elastómero.
La construcción de moldes de prototipo ofrece otro camino. Los moldes de prototipo requieren una inversión inicial significativamente menor que las herramientas de producción. Los costos varían ampliamente según la complejidad y el material, siendo los moldes impresos en 3D simples mucho menos costosos que los moldes de aluminio mecanizados. Las herramientas de producción a menudo cuestan órdenes de magnitud más. Las herramientas de prototipo generalmente representan solo una fracción de los costos totales de las herramientas de producción. Este ahorro inicial reduce directamente los costos de validación. Puede iterar sin grandes desembolsos de capital.
Los moldes de prototipo suelen ser mecanizados por CNC a partir de metales más blandos como el aluminio o el latón. Estos metales son menos costosos de mecanizar y permiten una entrega más rápida. Su diseño de cavidad única facilita la modificación de la geometría. Solo se necesita ajustar una cavidad. Esta simplicidad evita la complejidad y el costo de los moldes de acero endurecido de cavidades múltiples. Modificar un molde de aluminio simplificado es mucho más fácil y barato que reelaborar un molde de producción de acero endurecido de cavidades múltiples. La fase de prototipo se convierte en una validación de ingeniería rigurosa que evita costosas revisiones de las herramientas de producción.
Debe validar los prototipos según los estándares internacionales. ASTM y SAE proporcionan sistemas de clasificación para materiales de caucho. Estos estándares le ayudan a especificar piezas de caucho en aplicaciones automotrices. La designación de línea ASTM y SAE es un método estándar para definir las propiedades del material y los requisitos de prueba.
La validación también cubre el ajuste y la función. Usted verifica las dimensiones, la deformación remanente por compresión y la resistencia química. La información obtenida durante el moldeo de prototipos conduce a un diseño final que requiere muchas menos revisiones en la herramienta de producción. Esto ahorra tiempo y dinero en la parte final del proyecto. Un prototipo bien validado confirma el diseño de su molde y su diseño para la manufacturabilidad antes de comprometerse con la producción total.
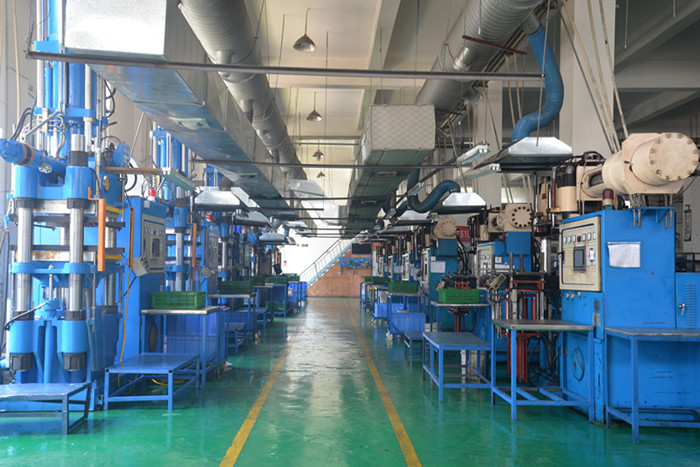
Ahora pasa de los prototipos validados a la producción a gran escala. El proceso de fabricación de productos de caucho ofrece tres caminos principales para la producción en masa. Cada método se adapta a diferentes volúmenes, geometrías y presupuestos. Su elección afecta el tiempo de ciclo, el costo de las herramientas y la consistencia de las piezas.
El moldeo por compresión coloca caucho sin curar directamente en una cavidad de molde calentada. El molde se cierra bajo presión. El calor y la presión dan forma al material y activan la vulcanización. Este método funciona bien para formas simples y volúmenes de bajos a medios. Obtiene costos de herramientas más bajos en comparación con otras técnicas de moldeo de caucho.
Los tiempos de ciclo varían según la geometría de la pieza y el material. El moldeo por compresión general implica etapas que incluyen precalentamiento, carga de material, cierre del molde, curado, enfriamiento y expulsión de la pieza, cada una de las cuales toma una cantidad variable de tiempo.
Los sistemas de calefacción avanzados y la optimización de la presión pueden lograr tiempos de ciclo más rápidos en comparación con los métodos tradicionales. Esta velocidad es importante cuando se escala.
El moldeo por transferencia utiliza una cámara de transferencia para formas más complejas. Coloca caucho sin curar en una cámara sobre la cavidad del molde. Un émbolo empuja el material a través de un canal de alimentación hacia la cavidad. Este enfoque maneja geometrías intrincadas mejor que el moldeo por compresión. También reduce la rebaba y mejora el control dimensional.
El moldeo por inyección inyecta caucho precalentado en una cavidad de molde. El proceso automatiza la alimentación de material, la inyección y el curado. Logra tiempos de ciclo más rápidos y tolerancias más estrictas. El desperdicio de material disminuye significativamente.
Su naturaleza automatizada lo convierte en el enfoque preferido para diseños intrincados y aplicaciones exigentes donde la consistencia es primordial. Los fabricantes prefieren este método para tiradas de producción de alto volumen porque ofrece resultados consistentes y fiables con un desperdicio mínimo. Este proceso se adapta particularmente a piezas complejas, ofreciendo una calidad repetible en millones de unidades para respaldar fácilmente programas automotrices e industriales exigentes.
Otros procesos de fabricación de productos de caucho incluyen la extrusión y el calandrado. La extrusión da forma a perfiles continuos a través de una matriz, lo que la hace ideal para mangueras, sellos y burletes. El calandrado produce láminas continuas pasando el caucho a través de rodillos de precisión, lo que se adapta a juntas planas y materiales de revestimiento. Cada camino de fabricación requiere herramientas dedicadas y experiencia de procesamiento específica.
Su elección entre estos métodos depende del volumen, la complejidad de la pieza y el material. El moldeo por compresión ofrece simplicidad y bajo costo de herramientas. El moldeo por transferencia equilibra la complejidad y la inversión en herramientas. El moldeo por inyección ofrece una velocidad y consistencia inigualables para la producción de alto volumen. Confiar en capacidades integradas de diseño de moldes y herramientas internas ayuda a respaldar los tres enfoques, asegurando que su proyecto avance sin problemas desde el prototipo inicial hasta la producción total.
La consistencia separa a un proveedor fiable de uno arriesgado. Los fabricantes establecidos mantienen una calidad repetible en todas las series de producción gracias a la escala de sus instalaciones dedicadas y a equipos cualificados. Esta infraestructura respalda estrictos controles de proceso en cada estación, garantizando un rendimiento idéntico de las piezas, tanto si se producen cientos como millones de unidades.
El proceso de fabricación de caucho exige un control preciso del tiempo de curado, la temperatura y la presión hidráulica; ligeras desviaciones pueden alterar las dimensiones finales, la dureza del durómetro y la resistencia a la tracción. Fabricantes como Fuste abordan este desafío mediante instrucciones de trabajo estandarizadas, monitorización continua de la cavidad y una rigurosa inspección durante el proceso. Al someter cada lote a una verificación dimensional y a pruebas de reómetro bajo sistemas de gestión de calidad certificados (como ISO 9001 e IATF 16949), se mantiene una trazabilidad completa desde el compuesto bruto hasta el embalaje final, proporcionando la documentación de cumplimiento que requieren las industrias de alta fiabilidad.
Escalar desde el prototipo hasta la producción en masa requiere una hoja de ruta de ingeniería estructurada en lugar de simplemente añadir capacidad de prensa. Un marco de escalado probado avanza normalmente a través de cinco etapas: validación del prototipo para la geometría y el ajuste, pruebas de verificación de ingeniería (EVT) en lotes piloto, pruebas de verificación de diseño (DVT) para la capacidad del proceso, pruebas de verificación de producción (PVT) para auditar los tiempos de ciclo y el desgaste de las herramientas, y finalmente, la producción en masa a gran escala.
Al aplicar esta disciplina estructurada junto con series piloto y auditorías formales, Fuste ayuda a los equipos de ingeniería a reducir el riesgo de la fase de aumento de producción. Esta supervisión sistemática garantiza que el volumen de producción elevado mantenga las tolerancias mecánicas exactas establecidas durante el muestreo inicial, independientemente de si el componente se produce mediante moldeo, extrusión o calandrado.
Navegar por el camino crítico desde la selección del compuesto y el diseño del molde hasta la fabricación en masa dicta directamente la longevidad de la pieza y el ROI general del programa. La elección del material define la resistencia ambiental, mientras que un diseño disciplinado de las herramientas salvaguarda la precisión dimensional y elimina las rebabas en la línea de partición.
Lograr resultados repetibles a escala depende, en última instancia, de una estrecha alineación entre los científicos de materiales, los ingenieros de moldes y los equipos de producción. Los fabricantes integrados como Fuste reúnen estas disciplinas bajo un mismo techo, eliminando el intercambio de culpas entre proveedores y evitando costosos retrabajos de herramientas una vez cortado el acero. Con una visión clara del ciclo de vida de la fabricación de caucho, puede calificar mejor a los socios OEM, optimizar los métodos de moldeo para su volumen de producción y escalar a la producción a pleno rendimiento con total confianza en la consistencia entre lotes.
El diseño y la creación de prototipos llevan de 2 a 4 semanas. La fabricación del molde requiere de 4 a 6 semanas. La producción y la entrega siguen de 2 a 3 semanas después de la aprobación del molde. Estos plazos le ayudan a planificar los recursos y establecer fechas de lanzamiento realistas. Las decisiones tempranas sobre el diseño y el material afectan a su coste final y a la calidad de la pieza.
Los compuestos comunes incluyen EPDM (resistencia a la intemperie y al ozono), NBR/HNBR (resistencia al aceite y al combustible), silicona (altas/bajas temperaturas) y FKM (calor extremo y exposición química). La selección del compuesto depende directamente de su entorno operativo.
Los componentes automotrices e industriales suelen adherirse a las normas ISO 9001 o IATF 16949, respaldadas por las especificaciones de materiales ASTM D2000, informes de inspección del primer artículo (FAI) y comprobaciones dimensionales por CMM.
El moldeo por compresión ofrece la menor inversión en herramientas para lotes de tamaño pequeño a mediano. El moldeo por inyección requiere mayores costes iniciales de herramientas, pero ofrece el precio unitario más bajo, los ciclos más rápidos y la mayor consistencia para series de gran volumen.


 Servicio en línea


