¿Cómo sabe que una junta de goma, una manguera o un casquillo funcionarán antes de aprobarlos? No puede juzgar la fiabilidad solo por su apariencia. Las piezas de goma fallan de formas ocultas: endurecimiento, agrietamiento, deformación permanente o separación de los insertos metálicos. Estos defectos a menudo permanecen invisibles hasta que la pieza llega a la carretera.
Un solo defecto no detectado puede provocar fugas, vibraciones, ruido o costosas reclamaciones de garantía. Esta guía convierte las complejas pruebas de piezas de goma para automoción en puntos de control prácticos que puede aplicar durante la compra y la inspección. Aprenderá qué pruebas son importantes para la función de cada pieza, cómo leer los datos del proveedor y cómo crear un plan de inspección de entrada sencillo. Ese conocimiento protege su línea de producción y su reputación.
Los controles de piezas de goma combinan pruebas mecánicas, ambientales, químicas y dimensionales. Cada prueba revela el comportamiento bajo estrés, calor o fluidos. No necesita realizar todos los métodos en su laboratorio. Sepa qué controles son importantes para la función de la pieza y cómo leer los informes de los proveedores.
La inspección de calidad de entrada ocurre antes de que la producción en masa utilice materias primas o componentes. Este momento detecta los defectos antes de que lleguen a su línea de montaje. Los proveedores pueden sustituir gradualmente materiales más baratos: degradación de la calidad. Un plan de verificación claro comprueba los lotes frente a una ficha de datos del componente. Utilice planes de muestreo de aceptación como AQL para aceptar o rechazar un lote.
La aceptación del proveedor puede depender del propio sistema de calidad del proveedor o de una auditoría de terceros. Los controles de terceros ayudan cuando un proveedor es nuevo, los materiales son caros o se requiere un análisis de laboratorio. Cada paso de verificación reduce el riesgo de defectos ocultos en la goma.
Las pruebas mecánicas forman el núcleo de las pruebas de piezas de goma para automoción. La dureza según ASTM D2240 muestra la fuerza de sellado. La resistencia a la tracción y el alargamiento según ASTM D412 revelan la resistencia y flexibilidad del material. La deformación permanente según ASTM D395 Método B mide la recuperación después de una compresión a largo plazo a temperatura elevada.
Las pruebas ambientales y químicas simulan el servicio real. La resistencia a los fluidos según ASTM D471 comprueba el cambio de masa después de 72 horas en un fluido especificado. El envejecimiento por ozono y calor expone la goma al agrietamiento o endurecimiento. FTIR y TGA confirman la familia de polímeros y el contenido de relleno.
Los controles dimensionales cubren cada pieza. Los comparadores ópticos comprueban las dimensiones de las juntas tóricas. Una CMM maneja piezas 3D complejas. Los controles visuales a 2.0 lux buscan burbujas, contaminación o rebabas mayores de 0.3mm. El peso se mantiene dentro de ±5% del objetivo. La siguiente tabla enumera la distribución de métodos y los rangos de aceptación.
Propiedad
Método de prueba
Rango aceptable típico
Diámetro de la sección transversal (junta tórica)
Comparador óptico / micrómetro
±0.05 a ±0.10mm según plano
Diámetro interior (junta tórica)
Comparador óptico
±0.15 a ±0.30mm según plano
Dureza (Shore A)
Durómetro (ASTM D2240)
±5 Shore A del objetivo
Apariencia visual
Visual (iluminación de 2.0 lux)
Sin burbujas, sin contaminación, sin rebabas >0.3mm
Peso
Báscula de precisión
±5% del peso objetivo
La dureza y la resistencia a la tracción forman la base de las pruebas de piezas de goma para automoción. Estas dos propiedades le indican cómo una pieza sellará, se flexionará y sobrevivirá bajo carga. ASTM D2240 cubre la medición de la dureza, mientras que ASTM D412 define los procedimientos de resistencia a la tracción y alargamiento. Juntos, revelan si un compuesto cumple con sus objetivos de rendimiento.
Un durómetro mide cuánto se hunde un indentador con resorte en la goma. La escala Shore A va de 0 a 100. Las lecturas más altas significan una goma más dura. La goma blanda se sitúa entre 20-40 Shore A, la goma media entre 40-60 y la goma dura entre 60-80. Las piezas de sellado automotriz típicas incluyen sellos de puertas a 55 Shore A, juntas tóricas neumáticas a 65-75 y juntas tóricas hidráulicas a 70-90. Las lecturas por debajo de 10 o por encima de 90 se vuelven poco fiables y requieren una escala de durómetro diferente.
La dureza afecta directamente a la fuerza de sellado. Una junta tórica de 70 Shore A se asienta con una fuerza de compresión menor y se adapta fácilmente a superficies rugosas. Una junta tórica de 90 Shore A necesita mayor fuerza para asentarse, pero resiste la extrusión bajo alta presión. Por encima de 3,000 psi (200 bar), un sello de 70 Shore A corre el riesgo de extrusión, mientras que uno de 80-90 Shore A aún puede necesitar un anillo de respaldo.
La temperatura lo cambia todo. Un compuesto de 70 Shore A puede comportarse como uno de 55-60 Shore A a la temperatura máxima de funcionamiento. A -40°F, un sello de nitrilo de 70 Shore A puede actuar como uno de 95 Shore A o superior. Para climas fríos, verifique el punto de fragilidad o la temperatura TR-10, no solo la clasificación a temperatura ambiente.
La resistencia a la tracción mide la fuerza necesaria para romper una muestra de caucho. El alargamiento registra cuánto se estira antes de fallar. Estos valores revelan la calidad y flexibilidad del material. Un compuesto de nitrilo alcanza al menos 8 MPa a 50 Shore A y al menos 14 MPa a 70 Shore A. El HNBR se estira entre un 200% y un 500% antes de romperse, mientras que el EPDM alcanza entre un 200% y un 600%.
Una baja resistencia a la tracción indica un contenido de relleno débil o un curado deficiente. Un bajo alargamiento apunta a un compuesto rígido y quebradizo propenso a agrietarse. Debe comparar los datos del proveedor con estos rangos antes de aprobar un lote. Una pieza con buena dureza, resistencia a la tracción y resistencia a la fatiga soportará la vibración y el ciclo térmico sin fallas prematuras.
La deformación permanente por compresión merece atención aquí. Los compuestos más duros no resisten automáticamente mejor la deformación. Un EPDM curado con peróxido de 70 Shore A supera a un EPDM curado con azufre de 70 Shore A de la misma dureza. La temperatura acelera la deformación, por lo que debe evaluar esta propiedad a la temperatura real de funcionamiento. Dos rondas de pruebas (dureza y tracción) le brindan una imagen clara de la calidad del compuesto antes de que la pieza llegue a su línea.
La resistencia inicial significa poco si una pieza falla después de seis meses bajo el capó. Las pruebas ambientales simulan el calor, los fluidos y el clima que un componente encuentra en servicio. Estas comprobaciones revelan si un compuesto mantiene sus propiedades a lo largo del tiempo.
La deformación permanente por compresión mide cuánto falla un sello de caucho al recuperarse después de una compresión a largo plazo. Se comprime una muestra, se mantiene a temperatura elevada, se libera y se mide la deformación permanente. ASTM D395 e ISO 815 definen este procedimiento. Un criterio de aceptación común limita la deformación permanente por compresión a un máximo del 25%. Las pruebas ISO 815 pueden realizarse a temperaturas de hasta 150°C. Un sello con una alta deformación permanente por compresión pierde fuerza de contacto y presenta fugas.
El envejecimiento térmico expone el caucho al aire caliente y rastrea la pérdida de propiedades. ASTM D573 cubre el envejecimiento acelerado con una pérdida máxima de propiedades del 20% después de 168 horas a 100°C. ASTM D865 valida la resistencia al calor con menos del 15% de pérdida de propiedades. Estos límites son importantes para las juntas de la tapa de válvulas, las juntas tóricas y cualquier sello de caucho que se encuentre cerca del calor del escape o del motor.
Las temperaturas extremas provocan fallas en el mundo real. El sobrecalentamiento desgasta prematuramente los sellos de empuje y descompone el aceite lubricante en depósitos. El enfriamiento excesivo produce lodos de agua y aceite, además de corrosión. La elección del material determina el resultado. El EPDM maneja los cambios de temperatura y permanece flexible. La silicona sirve para el calor y el frío extremos. El NBR no es adecuado para temperaturas extremas.
Los componentes bajo el capó entran en contacto con aceite, combustible y refrigerante todos los días. ASTM D471 e ISO 1817 miden la resistencia a los fluidos. Un límite típico limita la hinchazón por volumen al 18% en aceite IRM 903. Los materiales incompatibles se hinchan, se agrietan o tienen fugas cuando se exponen a aceites, combustibles o refrigerantes. El NBR resiste el aceite y la gasolina, por lo que los fabricantes lo especifican para sistemas de combustible. Viton también resiste aceites y productos químicos. La compatibilidad con el refrigerante es un factor de selección establecido porque un sello incompatible falla prematuramente.
Un sello de bomba de caucho perforado puede introducir aire en el sistema de refrigeración. El aire mezclado con refrigerante puede acelerar la formación de óxido hasta 30 veces. El óxido en el refrigerante actúa entonces como un abrasivo que desgasta aún más los sellos.
El ozono ataca el caucho estirado y provoca grietas superficiales. ASTM D1149 e ISO 1431 operan cámaras de ozono a 25-200 pphm, generalmente a 40°C, y documentan la formación de grietas. Sumitomo Riko y Yokohama Rubber prueban mangueras a 50-100 pphm y con UV-B a una intensidad de 0.68 W/m²/nm. Sus hallazgos muestran que el ozono agrieta rápidamente los compuestos no estabilizados, mientras que la degradación por rayos UV es más lenta y afecta principalmente a las propiedades superficiales y al color. Los paquetes de estabilizadores y antiozonantes en el EPDM prolongan la vida útil de las mangueras bajo el capó en aproximadamente un 35-50%. ASTM G154 e ISO 4892 añaden ciclos de intemperismo UV. Esta prueba es importante para los sellos de caucho alrededor del capó y la tapa del maletero, que enfrentan la luz solar, la lluvia y el ozono a diario.
Los fabricantes de equipos originales (OEM) y los proveedores de Nivel 1 requieren que los compuestos cumplan con SAE J200 o ASTM D2000. El rendimiento sigue siendo rastreable hasta la formulación, los registros de mezcla y los datos de prueba de lote. Esa trazabilidad vincula los resultados estandarizados con el material en su lote de producción. La durabilidad real depende de la exposición a la temperatura, el aceite, el refrigerante y el clima, no solo del número en una hoja de datos.
Las piezas de caucho-metal enfrentan un estrés constante debido a la vibración y los ciclos térmicos. Una unión débil permite que el inserto de caucho se separe del núcleo metálico. Esa separación causa ruido, desalineación y fallas prematuras. Necesita pruebas de adhesión y verificación de material para confirmar que la pieza se mantendrá unida.
ASTM D429 define los métodos de prueba estándar para la adhesión del caucho a sustratos rígidos. Cubre cinco métodos con letras. El Método A utiliza un sándwich de caucho entre metal bajo tensión. El Método B aplica un pelado de 90 grados. La industria automotriz trata el Método B como el predeterminado para el control de calidad de la producción. Bajo IATF 16949, la resistencia al pelado mínima recomendada para los soportes de motor automotrices es de al menos 6 kN/m (34 lb/in). Una pieza solo pasa cuando alcanza ese valor con un modo de falla de desgarro de caucho (R). La falla adhesiva (CM o RC) significa rechazo.
Atributo
Detalle
Norma vigente
ASTM D429
Método de control de calidad predeterminado
Método B (pelado de 90 grados)
Objetivo de resistencia al pelado
Al menos 6 kN/m (34 lb/in)
Criterio de aprobación
Falla por desgarro de caucho (R) a 6 kN/m o más
Criterio de falla
Falla adhesiva (CM o RC)
Realice una prueba destructiva por lote utilizando un dispositivo ASTM D429 Método B. Esta práctica detecta una unión débil de caucho-metal antes de que las piezas lleguen a su línea. Un proceso adecuado de unión de caucho-metal controla la preparación de la superficie, la aplicación de imprimación y la temperatura de curado. Cada paso afecta la durabilidad final.
La espectroscopia FTIR identifica la familia de polímeros y detecta la contaminación. Lee picos de absorción característicos para confirmar la identidad del relleno durante la inspección del material entrante. TGA mide el contenido de relleno y volátiles en una sola ejecución. La descomposición del polímero ocurre entre 300-500°C. La combustión del negro de humo en aire u oxígeno ocurre entre 500-700°C. El residuo de relleno inorgánico permanece como masa por encima de 700°C. Esto le permite cuantificar la carga de relleno, las cenizas y la pérdida de volátiles.
Descomposición del polímero: 300-500°C.
Combustión del negro de humo: 500-700°C.
Residuo de carga inorgánica: por encima de 700°C.
El control de viscosidad reométrica y Mooney completa las comprobaciones de consistencia del compuesto. Juntos, estos métodos de prueba verifican que cada lote coincida con la fórmula aprobada. Esa consistencia protege la durabilidad a largo plazo en cada ciclo de producción.
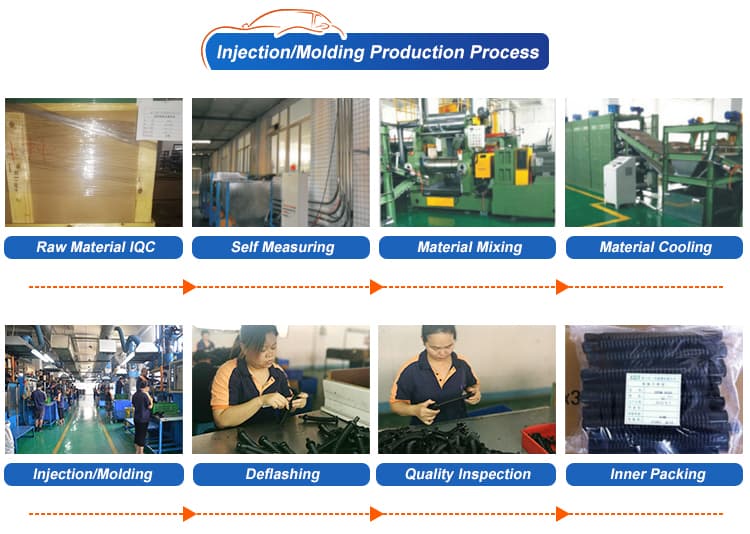
Un plan de inspección sólido protege su línea de producción de piezas de caucho defectuosas. Necesita reglas claras para el tamaño de la muestra, la frecuencia de las pruebas y los criterios de aceptación. Estas reglas deben coincidir con el nivel de riesgo de la pieza y el historial de su proveedor.
Comience con el tamaño de su lote y el límite de calidad aceptable que puede tolerar. Para piezas de caucho automotrices, un AQL de 1.0 es común. Siga estos pasos para crear su plan de muestreo:
Determine el tamaño del lote y el nivel de AQL especificado.
Consulte la Tabla I de MIL-STD-105D: localice el rango de tamaño del lote y muévase hacia el Nivel de Inspección General II para encontrar la letra de código del tamaño de la muestra.
Consulte la Tabla II-A: busque la letra de código para determinar el tamaño de muestra requerido, que debe extraer al azar del lote.
Aplique el valor de la columna AQL para encontrar los números de aceptación y rechazo: si los defectuosos se mantienen en o por debajo del número de aceptación, acepte el lote; si alcanzan el número de rechazo, rechácelo.
Utilice reglas de cambio basadas en el historial de calidad: la inspección rigurosa lo protege cuando el historial de calidad no es satisfactorio, mientras que la inspección reducida funciona cuando se necesita menos discriminación.
Para un lote de 3,201–10,000 piezas, la letra de código L requiere 200 piezas aleatorias. Con un AQL de 2.5% para defectos mayores y 4.0% para menores, usted acepta si encuentra no más de 10 defectos mayores y 14 menores. La Inspección de Primer Artículo cubre una batería completa de pruebas de propiedades físicas en el primer lote. Las pruebas de lotes de producción en curso utilizan un conjunto reducido (durómetro, tracción y deformación por compresión como mínimo) a una frecuencia definida.
Su paquete de documentación debe incluir un Certificado de Conformidad, certificado de material, informe de prueba de propiedades físicas con datos reales del lote, informe de inspección dimensional y registros de procesos. Para aplicaciones automotrices, IATF 16949 amplía ISO 9001 con requisitos específicos de automoción, incluidos APQP, PPAP, FMEA y MSA.
Puede detectar muchos defectos con simples comprobaciones de campo antes de que comiencen las pruebas de laboratorio. Apriete las mangueras de caucho para confirmar que el caucho se sienta firme pero flexible. Busque abrasiones, protuberancias o cortes; cualquiera de estos significa rechazo. Compruebe si hay fugas en las piezas que contienen fluidos y aire. Inspeccione los bujes de caucho de los amortiguadores en busca de podredumbre seca. Para los bujes de caucho de la barra de acoplamiento, verifique que no estén partidos o cortados y confirme que estén bien engrasados.
Las comprobaciones táctiles revelan problemas ocultos. Sienta si el caucho está rígido y no se flexiona fácilmente; esto indica endurecimiento y pérdida de elasticidad. Apriete para detectar áreas blandas o esponjosas que indiquen delaminación interna. Las señales visuales también importan: las grietas superficiales cerca de las curvas o abrazaderas significan caucho deteriorado, los patrones de piel de cocodrilo indican daño por ozono, y los residuos aceitosos o la hinchazón apuntan a un ataque químico. Una manguera de radiador inferior colapsada puede carecer de su bobina de refuerzo interna. Incorpore estas comprobaciones en la lista de verificación de su comprador para cada envío entrante.
Un proveedor calificado de bujes de caucho debe demostrar su capacidad antes de que usted adjudique un contrato. La calificación de su proveedor de bujes de caucho para automoción debe verificar las pruebas de durabilidad internas, no solo los informes subcontratados. Un proveedor que opera su propia plataforma de fatiga servohidráulica con carga multieje puede probar un buje a través de 500,000 ciclos para automóviles de pasajeros y 1,000,000 de ciclos para aplicaciones comerciales. Esa capacidad interna acorta los ciclos de retroalimentación y fortalece su proceso de calificación.
La calificación de su proveedor debe confirmar una certificación IATF 16949 válida que cubra la categoría del producto y el sitio de fabricación. La certificación IATF 16949 señala la capacidad de PPAP, incluyendo PFMEA, plan de control, MSA, SPC y un Cpk de al menos 1.33 para características críticas. ISO 9001 por sí sola no satisface los requisitos críticos de seguridad de los OEM. Para calidad, capacidad y rendimiento NVH, verifique capacidad de la prensa de moldeo al 120% del pronóstico y mantenimiento documentado de las herramientas.
La rigidez y el rendimiento dinámico deciden la comodidad de conducción. Necesita pruebas de rigidez tanto estática como dinámica. La rigidez estática se ejecuta a 0.01–0.1 Hz, mientras que la rigidez dinámica generalmente se ejecuta a 100 Hz. La relación de rigidez dinámica (DSR) le indica cuánto ruido transmite el buje. Un DSR más bajo de 1.2–1.6 aísla bien el ruido. Un DSR más alto de 1.8–2.5 puede transmitir el ruido de la carretera a la cabina. La rigidez estática correcta por sí sola no puede garantizar el rendimiento NVH.
Utilice esta lista de verificación durante cada auditoría de calificación de proveedores:
| Área de auditoría | Elementos de la lista de verificación |
| Adhesión caucho-metal | Pruebas de pelado destructivas (mínimo 3 por lote); inspección visual y ultrasónica; plan de reacción definido |
| Rigidez y NVH | Pruebas de rigidez estática y dinámica; cálculo de la relación de rigidez dinámica |
| Validación de durabilidad | 500,000 ciclos para bujes de suspensión; 1,000,000+ para servicio pesado; sin separación de la unión; degradación de la rigidez ≤20% |
| Protección contra la corrosión | 480 horas de niebla salina para piezas estándar; 720–1000 horas para plataformas premium |
| Capacidad de producción | Capacidad nominal ajustada por OEE (70–85%); carta de compromiso de capacidad |
La validación de durabilidad debe incluir carga multieje y condiciones ambientales realistas. Su proveedor de bujes de caucho también debe proporcionar informes de niebla salina de muestras de producción reales. Para las comprobaciones del sistema de calidad y certificación, solicite registros de materias primas, datos de pruebas de carga dinámica, resultados de pruebas de torsión, pruebas de dureza y evaluación de envejecimiento por ozono y calor. Un proveedor con pruebas de durabilidad y trazabilidad sólidas protege su programa de fallas en etapas tardías.
Un precio bajo y una superficie limpia pueden engañarle. Los compuestos de caucho, la fuerza de adhesión y el comportamiento ante la fatiga no pueden juzgarse a simple vista. Necesita pruebas documentadas para confirmar lo que una inspección visual no puede mostrar.
Documente la aprobación de su muestra como un minicontrato. Especifique las características aprobadas, las condiciones de producción y las consecuencias si las piezas a granel no coinciden. Incluya una cláusula que obligue al proveedor a notificarle si cambia alguna variable de producción. Trate esa muestra aprobada solo como una prueba de viabilidad. Exija pruebas de que el proveedor puede repetir la calidad en diferentes turnos y lotes.
La coincidencia de dimensiones no confirma la calidad del compuesto ni de la adhesión. Una buena muestra no prueba la consistencia del lote. Un precio bajo a menudo oculta recortes en la calidad del material.
Una muestra de bieleta estabilizadora puede pasar las inspecciones visuales y de ajuste. Eso no prueba la repetibilidad para 100.000 piezas. Solicite certificados de lote y datos de capacidad del proceso antes de aprobar el suministro a granel.
Las piezas de producción se desvían de las muestras aprobadas. Los ajustes de las máquinas cambian, los lotes de material varían y las herramientas se desgastan. Su inspección de entrada debe detectar esa desviación. Utilice certificados de lote para comparar cada envío con la línea base.
La degradación del caucho comienza en el momento de la fabricación.Caucho EPDMnormalmente tiene una vida útil de 5 a 10 años cuando se almacena correctamente. ARP 5316 regula el almacenamiento de sellos elastoméricos, incluyendo la temperatura y el embalaje.
La degradación oxidativa provoca la ruptura de la cadena y una reticulación adicional, mientras que la migración de plastificantes altera la flexibilidad. Cualquiera de estos cambios afecta la dureza y la deformación permanente por compresión. Un sello estático con una deformación permanente por compresión superior al 50% pierde fuerza de sellado y falla. Un buje con caucho endurecido transmite más ruido de la carretera. Ese mismo buje puede perder su adhesión al núcleo metálico. Los bujes desgastados degradan rápidamente la durabilidad de la conducción. La durabilidad del compuesto depende del historial de almacenamiento, así que inspeccione los bujes de caucho en busca de grietas superficiales.
Escriba la fecha de producción en sus registros de inspección. Si un lote estuvo almacenado durante años, pruebe la dureza antes de liberarlo. Una prueba sencilla a la llegada protege su línea de fallos prematuros. Reemplazar un buje defectuoso cuesta más que detectarlo a tiempo.
Las comprobaciones de piezas de caucho no están reservadas para los ingenieros de laboratorio. Son una herramienta práctica de gestión de riesgos para cada comprador. Una calificación sólida protege su línea de producción.
Comience con una lista de verificación para compradores. Incluya datos de pruebas de piezas de caucho para automoción, registros de calificación de proveedores y resultados de inspecciones de entrada. Luego, solicite datos de pruebas en su próxima compra. Revise las certificaciones de los proveedores. Realice comprobaciones visuales y táctiles básicas en cada buje. Apriete la manguera. Busque grietas. Sienta si hay endurecimiento.
Un proveedor calificado con pruebas sólidas comparte los datos fácilmente. Confirme que su proveedor de bujes realiza pruebas de durabilidad internas. Realice un seguimiento de la dureza y la deformación permanente por compresión del buje.
La deformación permanente por compresión según ASTM D395 es la que más le dice. Un sello con una alta deformación permanente por compresión pierde fuerza de contacto y tiene fugas. Limite la deformación permanente a un máximo del 25%. Combine esta prueba con lecturas de dureza para confirmar que el compuesto sellará bajo condiciones operativas reales.
Compruebe si cuenta con la certificación IATF 16949 que cubra el sitio de fabricación. Confirme que el proveedor realiza pruebas de durabilidad internas a través de 500.000 ciclos para turismos. Solicite datos de resistencia al pelado según ASTM D429 Método B. Busque una relación de rigidez dinámica entre 1,2 y 1,6 para un buen aislamiento acústico.
No. Las inspecciones visuales detectan defectos superficiales como grietas o rebabas. No pueden revelar la resistencia del compuesto, la calidad de la adhesión o la deformación permanente por compresión. Una muestra limpia aún puede fallar después de ciclos térmicos. Combine siempre la inspección visual con datos de prueba documentados del proveedor.
El caucho se degrada desde el momento de la fabricación. El EPDM suele durar de 5 a 10 años cuando se almacena correctamente. La degradación oxidativa cambia la dureza y la deformación permanente por compresión. Compruebe la fecha de producción en cada lote. Pruebe la dureza antes de la liberación si un envío estuvo almacenado durante años.
Comience con un muestreo AQL basado en el tamaño del lote y la criticidad de la pieza. Para un lote de 3.201 a 10.000 piezas, tome 200 muestras aleatorias. No acepte más de 10 defectos mayores con un AQL del 2,5%. Exija un Certificado de Conformidad, un certificado de material y un informe de prueba de propiedades físicas con datos reales del lote.


 Servicio en línea


